某头部动力电池企业的产线升级实录
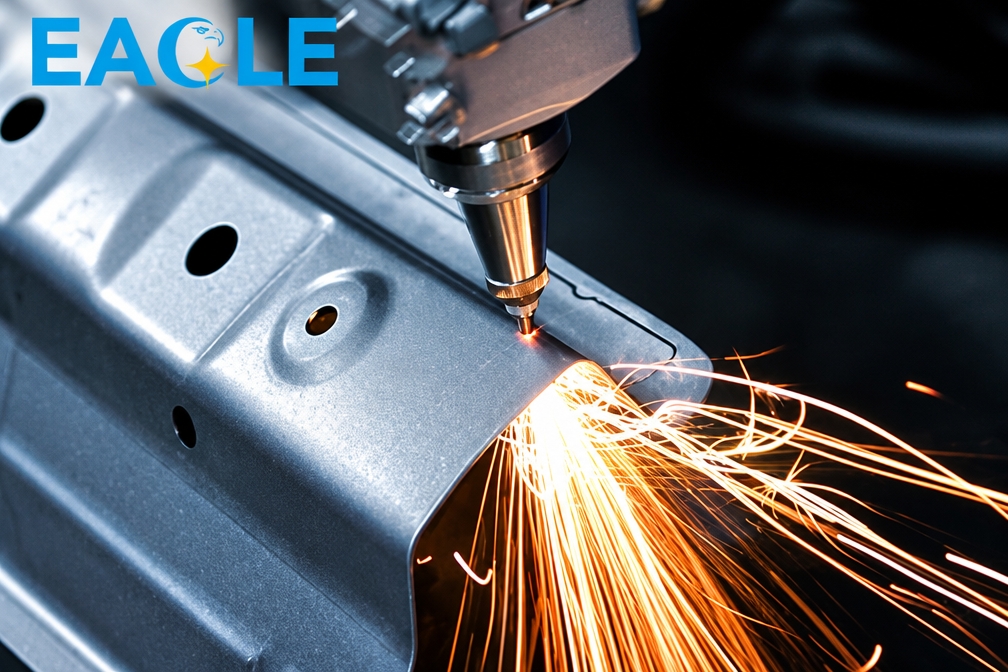
近期,某头部动力电池企业在扩产时,决定将 Busbar 及铜铝连接件的焊接工序全面升级为激光自熔焊。面对紫铜高反、气孔率高、热变形大三大核心痛点,该企业引入了飞鹰激光自动焊接机,通过工艺优化与设备协同,成功打通了高反材料自熔焊的 “任督二脉”。
飞鹰解决方案:3 大核心工艺破局
- 高功率密度 + 匙孔效应,攻克高反难题
铜材对常规激光的吸收率极低,传统工艺极易出现虚焊。飞鹰激光自动焊接机通过优化光束质量与聚焦系统,将功率密度提升至 10⁶~10⁷ W/cm²。在 “匙孔效应” 作用下,材料表面瞬间汽化形成深熔小孔,激光在孔壁多次反射被充分吸收,彻底打破铜铝高反壁垒。采用纯自熔焊模式,无需添加任何焊丝与辅料,焊缝纯净度极高,导电内阻大幅降低,完美契合动力电池对低内阻的严苛要求。 - 光束摆动工艺,抑制气孔与飞溅
针对铜铝熔池流动性强、易生孔隙的问题,飞鹰设备引入了光束摆动(振荡焊)技术。通过控制激光束在熔池表面进行特定轨迹的高频摆动,有效搅拌熔池,延长气泡逸出时间。这一工艺不仅将焊缝气孔率降至极低水平,还显著减少了焊接飞溅,焊缝表面成型平滑美观,直接免去了焊后打磨工序。 - 精准热输入控制,零损伤周边绝缘件
动力电池包内部空间紧凑,Busbar 周边密布塑胶绝缘件。飞鹰激光自熔焊采用非接触式加工,热影响区被压缩至微米级。配合飞鹰自主研发的焊接工艺专家系统,精准控制脉冲波形与热输入量,确保在实现牢固冶金结合的同时,周边塑胶件 “零烫伤、零变形”,大幅提升了电池包的整体安全性。
落地效果数据佐证
产线升级后,该企业的 Busbar 焊接效率较传统工艺提升 3-5 倍;焊缝 100% 通过金相与气密性双重严苛检测,良品率稳定在 99% 以上;同时,因取消了焊后清洗与打磨环节,单条产线每年节约人工及耗材成本超 40%。
飞鹰激光:产学研赋能,让高反材料焊接更简单
作为坐落于 “中国第一台激光器诞生地” 长春的高新技术企业,飞鹰激光依托长春光机所与华中科技大学的产学研优势,在抗高反材料焊接与自动化集成领域积累了深厚底蕴。我们的设备具备极强的抗电磁干扰能力,在复杂的电池车间环境中依然能保持持续、稳定的工作时间。
不仅如此,飞鹰正全面布局 “激光 + 自动化 + AI” 的发展蓝图。从视觉定位、工艺参数自适应优化,到配合机械手实现柔性制造,飞鹰致力于为客户提供从技术咨询、方案设计到安装调试的全流程一站式服务,助力新能源及精密制造企业轻松跨越工艺鸿沟。
关于飞鹰激光
长春市飞鹰激光设备有限公司,坐落于中国第一台激光器的诞生地 —— 长春,是长春新区光电与智能制造产业园的高新技术企业。依托长春光电产业和科研院所积聚的产学研优势,专注于激光焊接、切割、打标、清洗等设备的研发与生产,拥有发明专利 2 项、实用新型及软著专利 20 余项。产品覆盖汽车制造、精密机械、广告钣金等多个领域,远销海内外。
咨询热线:132 3430 6142
邮箱:sales01@flelaser.com
官网:www.flelaser.com
抖音号:长春市飞鹰激光设备有限公司(更多产品实拍视频)
地址:吉林省长春市北湖科技开发区中盛路 2888 号